Artykuł sponsorowany
Jak parametry azotowania kształtują warstwę związkową i strefę dyfuzyjną elementów złącznych
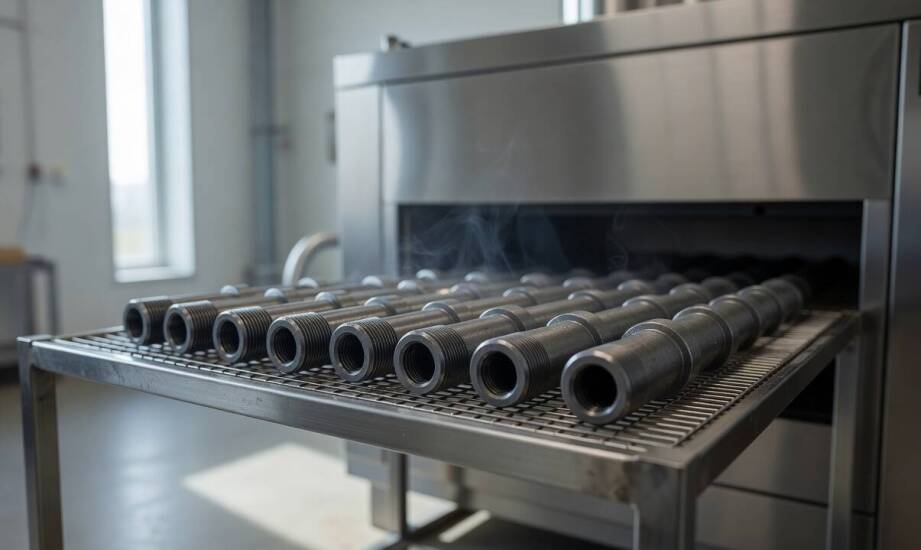
Jakość warstwy powierzchniowej powstałej po obróbce cieplno-chemicznej zależy przede wszystkim od precyzyjnego doboru parametrów procesu oraz geometrii obrabianego detalu. Sama decyzja o przeprowadzeniu utwardzania nie gwarantuje uzyskania pożądanych właściwości mechanicznych. O ostatecznej strukturze nośnej materiału decydują temperatura pieca, czas wygrzewania, potencjał azotowy atmosfery oraz skład chemiczny stali. Geometria konkretnego elementu silnie wpływa na równomierność wnikania pierwiastków w głąb struktury krystalicznej. Zjawisko to widać wyraźnie w przypadku cienkich lub skomplikowanych przestrzennie elementów złącznych. Zmiana grubości przekroju poprzecznego wymusza modyfikację całego cyklu nagrzewania i chłodzenia.
Powstawanie faz krystalicznych i ich wpływ na twardość
W układzie żelazo-azot podczas wygrzewania w temperaturze poniżej 590 stopni Celsjusza kolejno tworzą się specyficzne struktury krystaliczne. Najpierw na powierzchni kształtuje się roztwór stały azotu w żelazie. Następnie pojawia się azotek o niższej zawartości azotu, a ostatecznie proces prowadzi do powstania azotku o najwyższym stopniu nasycenia. Ten ostatni związek buduje zewnętrzną część warstwy związkowej przy wysokim potencjale atmosfery w piecu. Faza o niższym nasyceniu występuje nieco głębiej lub współtworzy mieszaninę z fazą powierzchowną.
Zewnętrzna struktura o wysokim nasyceniu podnosi twardość powierzchniową do poziomu 1500 HV i zauważalnie zwiększa odporność na ścieranie. Przy nadmiarze gazu nośnego powłoka staje się jednak bardzo podatna na wykruszanie. Związki ułożone głębiej wykazują nieznacznie niższą twardość, ale gwarantują zdecydowanie lepszą spójność i stabilność mikroskopową. Mieszanina obu twardych faz w warstwie o grubości do 0,025 milimetra daje optymalną ochronę przed zużyciem ściernym przy zachowaniu odpowiedniej ciągliwości. Tak precyzyjnie ukształtowana powierzchnia sprawdza się podczas wieloletniej eksploatacji sworzni i kołków napędowych.
Znaczenie strefy dyfuzyjnej i czasu trwania procesu
Poniżej cienkiej warstwy związkowej rozciąga się znacznie grubsza strefa dyfuzyjna. W tym obszarze dyfundujący pierwiastek tworzy roztwór stały w żelazie z drobnymi wydzieleniami twardych azotków. Ta rozległa strefa nośna generuje wewnętrzne naprężenia ściskające i decyduje o wytrzymałości całego detalu pod obciążeniem zmęczeniowym. Zbyt długi czas utrzymywania wysokiej temperatury wywołuje niepożądane przesycenie powierzchni. Prowadzi to do wzrostu porowatości materiału oraz wyraźnego spadku spoistości powłoki. Traci na tym również końcowa stabilność wymiarowa obrabianego detalu.
Dobór właściwych parametrów maszyny musi uwzględniać wyjściowy skład materiału. Obecność pierwiastków stopowych, takich jak chrom, glin czy molibden, ułatwia tworzenie stabilnych związków chemicznych. Odpowiednio zaplanowane i kontrolowane azotowanie stali wymaga ciągłego nadzoru nad temperaturą i składem mieszanki gazowej. Równie dużej dyscypliny technologicznej wymagają inne metody utwardzania. Jako przedsiębiorstwo Głowacki i S-Ka na co dzień dobieramy parametry obróbki cieplnej i mechanicznej dla zróżnicowanych partii elementów złącznych. Prawidłowo zaprojektowany proces pozwala zachować bezpieczną równowagę między twardością powierzchniową a ciągliwym rdzeniem. Nadmiernie sztywna i krucha warstwa zewnętrzna często inicjuje pęknięcia mikroskopowe przy nagłych obciążeniach udarowych.
Równowaga między parametrami w przemyśle maszynowym
Cykl technologiczny dopasowuje się zawsze do docelowego środowiska pracy gotowego wyrobu. Jeśli nadrzędnym wymogiem pozostaje maksymalna odporność na tarcie, technolodzy modyfikują potencjał atmosfery piecowej. Celem staje się wtedy wygenerowanie grubszej i mocno nasyconej zewnętrznej powłoki z twardych azotków. W maszynach wymagających wysokiej odporności na zmęczenie materiału lepsze rezultaty daje krótszy cykl z dominującą strefą dyfuzyjną. Ogranicza się wówczas przyrost grubości warstwy ulegającej potencjalnemu wykruszeniu.
Ścisła kontrola wymienionych właściwości warunkuje przydatność utwardzanych sworzni, nitów oraz kołków. Skrupulatnie przetestowane elementy trafiają docelowo na linie montażowe producentów sprzętu rolniczego, samochodów i dużego sprzętu AGD. Rygorystyczne trzymanie się wyznaczonych krzywych temperaturowych zapobiega krzywieniu się detali w piecu. Precyzja w prowadzeniu procesów cieplno-chemicznych gwarantuje powtarzalność właściwości fizycznych całej wytworzonej partii. Dzięki temu złożone mechanizmy działają płynnie i unikają awarii strukturalnych podczas intensywnej eksploatacji.
Kategorie artykułów
Polecane artykuły
Jak granitowe płytki porządkują łazienkę przez światło, kontrast i rytm powierzchni
Jak części do ciągników wpływają na ich efektywność pracy?
Jakie pieluszki są najlepsze dla delikatnej skóry niemowląt?