Artykuł sponsorowany
Jak lokalne cięcie laserowe pomaga uruchomić pierwszą serię detali bez korekt w kolejnych partiach
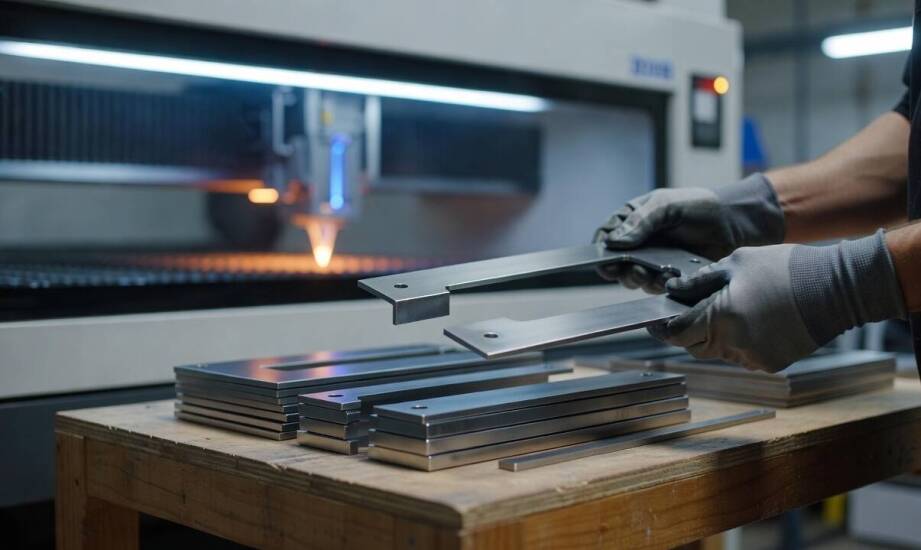
Zakład produkcyjny uruchamiający nową serię detali metalowych potrzebuje przewidywalnego startu bez przestojów między próbą a produkcją właściwą. Opóźnienia wynikające z korekt wprowadzanych po wycięciu pierwszej partii generują dodatkowe koszty robocizny maszynowej. Zaburzają one również harmonogram linii montażowych w branżach motoryzacyjnej, budowlanej czy maszynowej. Uruchomienie seryjnej produkcji bez konieczności wprowadzania poprawek w kolejnych arkuszach wymaga stabilności na kilku poziomach obróbki. Zależą one od parametrów samego lasera, przygotowania pliku oraz właściwości fizycznych wkładu materiałowego.
Wpływ parametrów wiązki i spójności surowca na stabilność obróbki
Przy krótkich seriach produkcyjnych liczy się nie tylko dokładna geometria wycięcia, lecz przede wszystkim jednolitość właściwości mechanicznych i chemicznych materiału pochodzącego z tej samej partii wytopu. Różnice występujące między arkuszami z różnych wsadów mogą powodować odmienne zachowanie surowca podczas późniejszego gięcia lub spawania, nawet przy zachowaniu identycznych wymiarów. Certyfikaty materiałowe typu 3.1 wydawane zgodnie z normą EN 10204 potwierdzają konkretny skład chemiczny oraz próg wytrzymałości dla danej partii. Odpowiednia dokumentacja eliminuje ryzyko nieprzewidzianych odkształceń w elementach opuszczających stół roboczy.
Lokalny magazyn blach znacząco skraca czas przejścia zlecenia od momentu przyjęcia do etapu produkcji. Operator posiadający natychmiastowy dostęp do arkuszy konstrukcyjnych, kwasoodpornych lub aluminiowych o sprawdzonej grubości może rozpocząć pracę bez oczekiwania na dostawy z zewnętrznych hurtowni. Praktyka pokazuje, że sprawne cięcie laserem w Koninie i okolicznych ośrodkach przemysłowych opiera się właśnie na fizycznej dostępności powtarzalnego materiału. Wykorzystanie surowca z jednego, lokalnego źródła pozwala utrzymać identyczne parametry cięcia od pierwszego do ostatniego detalu w zamówieniu.
Na jakość krawędzi po przejściu głowicy największy wpływ ma odpowiednie zbalansowanie mocy wiązki w stosunku do grubości obrabianej blachy. Rolę odgrywają tu również prędkość posuwu, precyzyjna pozycja ogniska oraz rodzaj i ciśnienie gazu asystującego. Tlen przyspiesza proces przecinania stali węglowej, jednak zwiększa ryzyko utlenienia powierzchni i powstawania żużla. Azot zapewnia natomiast jasne krawędzie w przypadku obróbki stali nierdzewnej oraz aluminium. Zbyt niska prędkość posuwu przy zachowaniu wysokiej mocy potęguje nagrzewanie i powiększa strefę wpływu ciepła (HAZ). Zjawisko to prowadzi do lokalnych odkształceń struktury i utrudnia późniejsze pasowanie detali.
Identyfikacja błędów wymiarowych a ciągłość procesów CNC
Powtarzalność pierwszej wyciętej partii ujawnia ewentualne błędy ustawień maszyny, które na pojedynczym próbnym detalu mogłyby pozostać całkowicie niezauważone. W trakcie obróbki dłuższej serii produkcyjnej widoczne stają się odchylenia wymiarowe wynikające z dryftu ogniska. Zauważalnym problemem bywa także stopniowe nagrzewanie całego szkieletu blachy oraz mikrozmiany w ciśnieniu strumienia gazu tnącego. Szczegółowa kontrola pomiarowa tuż po wycięciu umożliwia skorygowanie tych wartości przed uruchomieniem głównego cyklu. Zabezpiecza to linię przed powstawaniem kosztownych braków na dalszych etapach wytwarzania.
Obróbka metali charakteryzuje się wymogiem płynnego przejścia pomiędzy poszczególnymi stanowiskami. Wycięte elementy trafiają zazwyczaj bezpośrednio na prasy krawędziowe sterowane numerycznie, gdzie podlegają precyzyjnemu formowaniu przestrzennemu. Następnie zlecenia kierowane są do operacji wykończeniowych, obejmujących malowanie proszkowe, spawanie struktur lub nakładanie powłok galwanicznych. Ciągły przepływ surowca minimalizuje potrzebę wielokrotnej manipulacji częściami. Obserwacje procesów produkcyjnych prowadzonych przez operatorów firmy Laser-Stal wskazują, że ścisłe powiązanie etapu cięcia z gięciem i lakierowaniem podnosi ogólną wydajność zakładu.
Błędy powstałe na etapie laserowym, takie jak obecność gratu na dolnej krawędzi czy mikroskopijne niedocięcia, wpływają negatywnie na pozycjonowanie elementu w matrycy prasy krawędziowej. Nawet ułamki milimetra odchylenia od zadanego profilu powodują zauważalną zmianę docelowego kąta gięcia. Skutkuje to odrzuceniem gotowej części przez kontrolę jakości. Optymalizacja parametrów pracy maszyny już przy pierwszych testach jest niezbędna do zachowania pełnej zgodności wymiarowej całej serii produkcyjnej.
Stabilny start wytwarzania seryjnego zależy od ścisłej kontroli na każdym etapie wczesnej obróbki. Wymaga on rygorystycznego doboru materiału z odpowiednimi atestami, precyzyjnej kalibracji ustawień wycinarki oraz płynnego przekazania elementów do kolejnych stacji CNC. Odpowiednio wdrożone procedury weryfikacji pierwszej partii pozwalają wyeliminować problemy cieplne i błędy geometrii przed rozpoczęciem właściwej pracy. Tylko zintegrowane podejście do możliwości lasera i właściwości surowca gwarantuje uzyskanie powtarzalnych detali bez konieczności wprowadzania późniejszych poprawek na hali.
Kategorie artykułów
Polecane artykuły
Jak granitowe płytki porządkują łazienkę przez światło, kontrast i rytm powierzchni
Jak części do ciągników wpływają na ich efektywność pracy?
Jakie pieluszki są najlepsze dla delikatnej skóry niemowląt?