Artykuł sponsorowany
Jak grubość stali i aluminium zmienia wybór między TIG, MAG i elektrodą
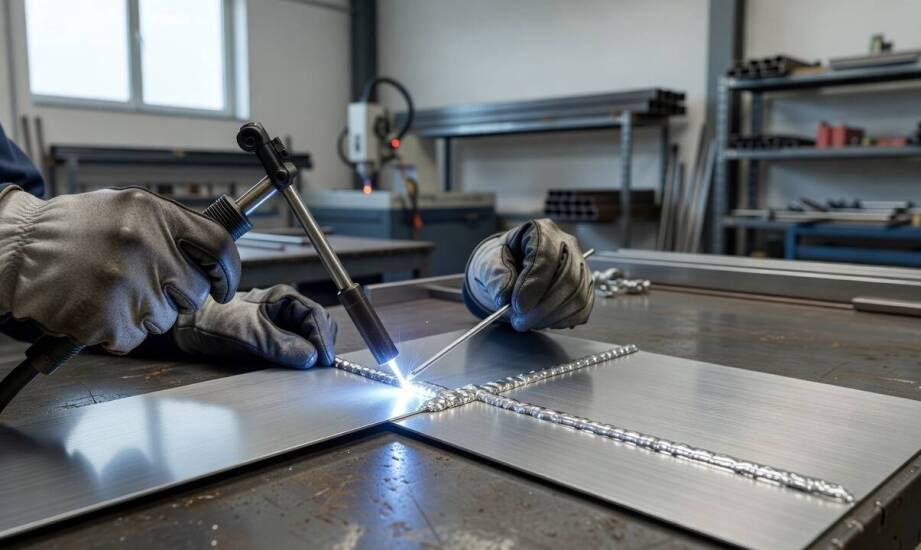
Cienka blacha aluminiowa o grubości jednego milimetra potrzebuje znacznie mniej ciepła niż masywny stalowy profil. Oba te materiały mogą wyglądać podobnie z perspektywy zewnętrznego obserwatora i wymagać stworzenia trwałego łączenia. Różnica w przewodności cieplnej aluminium powoduje, że ten sam wyjściowy prąd spawalniczy łatwo przepali delikatny stop. Na grubszym kawałku stali ten sam parametr z kolei nie zapewni odpowiedniego przetopu. Właściwy dobór technologii zależy więc bezpośrednio od fizycznych właściwości metalu. Inżynierowie i specjaliści analizują geometrię złącza przed każdym zajarzeniem łuku.
Dlaczego TIG daje kontrolę nad cienkimi detalami?
Spawanie TIG wyróżnia się precyzyjną regulacją łuku oraz pełnym panowaniem nad jeziorkiem spawalniczym. Taka charakterystyka ma kluczowe znaczenie przy pracy z elementami o grubości poniżej 2 milimetrów. Operator urządzenia niezależnie zarządza dopływem prądu, szybkością podawania spoiwa z wolnej ręki oraz odległością elektrody nietopliwej od materiału. Zastosowanie tej techniki skutecznie ogranicza ryzyko miejscowego przegrzania lub trwałej deformacji obrabianej powierzchni.
Cienkie ścianki aluminiowe bezwzględnie wymagają takiego podejścia. Ten specyficzny metal bardzo szybko rozprowadza ciepło po całej swojej objętości. Spawanie metodą TIG zapobiega utracie właściwości mechanicznych w strefie wpływu ciepła. Technologia ta sprawdza się dobrze przy tworzeniu detali oczekujących idealnie czystej spoiny pozbawionej jakichkolwiek rozprysków. Branża metalowa wykorzystuje ją podczas produkcji designerskich mebli loftowych oraz przy montażu komponentów maszyn przemysłowych. Brak żużla eliminuje konieczność żmudnego szlifowania gotowych połączeń.
Wydajność MAG i naprawy terenowe elektrodą
Przy stalowych konstrukcjach i elementach grubszych niż 6 milimetrów metoda MAG pozwala na szybkie i równomierne budowanie mocnej spoiny. Wynika to z wysokiej prędkości stapiania drutu, który pełni jednocześnie rolę elektrody i materiału dodatkowego. Odpowiednio dobrana mieszanka gazu aktywnego stabilizuje łuk i gwarantuje głębokie wtopienie w strukturę grubej blachy. Taki wydajny proces pasuje do spawania ciężkich ram nośnych oraz masywnego sprzętu budowlanego. Przedsiębiorstwa realizujące profesjonalne usługi spawalnicze w Zawierciu i sąsiednich miastach dostosowują napięcie i posuw drutu do specyfiki konkretnych stopów. Dobra organizacja stanowiska pracy skraca czas realizacji dużych projektów infrastrukturalnych.
Spawanie elektrodą otuloną (MMA) stanowi rozwiązanie mobilne i niezależne od warunków atmosferycznych. Brak konieczności przewożenia butli z gazem ułatwia nagłe prace naprawcze bezpośrednio w terenie. Technika ta rodzi jednak poważne komplikacje przy styczności z cienkimi blachami. Duża ilość punktowo wbudowanego ciepła zwiększa ryzyko przepalenia materiału, generowania odprysków i wyginania krawędzi. Z tego powodu eksperci unikają stosowania elektrody podczas precyzyjnej obróbki cienkiego aluminium, zastępując ją znacznie spokojniejszym łukiem TIG.
Jakość każdego połączenia spawalnego wynika z pełnej zgodności użytej technologii z grubością i przeznaczeniem danego elementu. Firma Eurospaw zlokalizowana w Wojkowicach na co dzień przetwarza aluminium oraz stal w szerokim zakresie grubości od 0,5 do 12 milimetrów. Zastosowanie konkretnej techniki zależy od geometrii detalu oraz oczekiwanych obciążeń mechanicznych. Doświadczenie w takich zadaniach jak spawanie szczelnych chłodnic czy regeneracja maszyn pokazuje, że właściwy dobór natężenia prądu minimalizuje powstawanie pęknięć i wewnętrznych porów. Prawidłowa ocena naprężeń eksploatacyjnych gwarantuje bezawaryjną pracę gotowej konstrukcji bez względu na wykorzystany stop.
Kategorie artykułów
Polecane artykuły

Jak granitowe płytki porządkują łazienkę przez światło, kontrast i rytm powierzchni

Jak części do ciągników wpływają na ich efektywność pracy?

Jakie pieluszki są najlepsze dla delikatnej skóry niemowląt?
